制药生产涉及大量化工原料,在合成、萃取、干燥、原料储存等工序,有机溶剂与化学试剂极易挥发,产生苯、甲醇、氨气、氯气、氯化氢、VOC 等有毒有害气体。这类气体无色或异味微弱,人工难以提前察觉,一旦发生泄漏积聚,轻则造成作业人员中毒、损伤呼吸系统,重则引发燃爆事故,威胁车间人员生命安全,同时企业也面临安全生产合规风险。有毒气体探测器作为制药车间安全监测的核心设备,可实现 24 小时不间断在线监测,是防范化工原料气体泄漏风险的关键屏障。
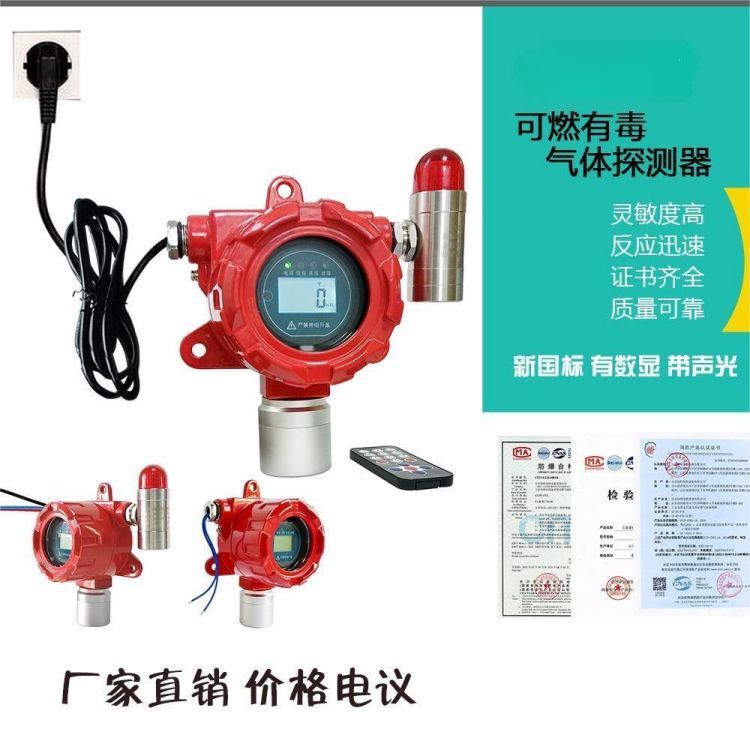
有毒气体探测器多采用电化学、红外传感技术,安装在反应釜区、配料间、危化品仓库、管道阀门等气体易泄漏点位,实时采集空气中各类化工原料挥发气体浓度,将数据传输至报警控制器。当气体浓度达到预设报警阈值,设备立即触发声光报警信号,同步联动排风、切断进料阀门等应急装置,提醒现场人员快速撤离、开展处置,把风险控制在事故发生之前。
制药车间工况复杂,不同化工原料对应的气体种类不同,探测器需要针对性选型,匹配对应检测气体、量程与防爆等级,严格遵循可燃与有毒气体检测相关国标规范布设。日常还需定期校准、维护传感器,避免粉尘、温湿度影响检测精度,保障设备长期稳定运行。
在医药安全生产监管日趋严格的背景下,气体检测不再是可选配置,而是车间安全生产、职业健康防护、通过安全验收的硬性要求。合理布设有毒气体探测系统,精准监测各类化工原料挥发气体,既能守护一线员工身体健康,降低中毒、爆炸事故概率,也能帮助制药企业落实安全主体责任,保障生产连续稳定运行。隐形的气体风险看不见摸不着,依靠专业探测设备持续监测,才能构建全天候、自动化的车间气体安全防护体系。

 客服1